

জটিল ধাতব উপাদানগুলি প্রায়শই একটি মৌলিক উত্পাদন সমস্যা তৈরি করে: জ্যামিতি যত জটিল হবে, একাধিক মেশিনিং বা অ্যাসেম্বলি পদক্ষেপ যোগ না করে নির্ভুলভাবে এটি তৈরি করা তত কঠিন।স্টেইনলেস স্টীল বিনিয়োগ কাস্টিং অংশকঠিন উপাদান থেকে তৈরি করা কঠিন, বা কখনও কখনও অপ্রয়োজনীয়, আকার গঠনের একটি ব্যবহারিক উপায় প্রস্তাব করে।
তবে এর অর্থ এই নয় যে প্রতিটি জটিল আকার সফলভাবে নিক্ষেপ করা যেতে পারে। পাতলা দেয়াল, সরু প্যাসেজ, তীক্ষ্ণ স্থানান্তর, গভীর গহ্বর এবং ছোট খোলা অংশগুলি ঢালাই প্রক্রিয়ায় বিভিন্ন চাহিদা রাখে। আসল প্রশ্নটি কেবল স্টেইনলেস স্টিলের বিনিয়োগ ঢালাই জটিল জ্যামিতি তৈরি করতে পারে কিনা তা নয়, তবে শব্দ ধাতব প্রবাহ, মাত্রিক নিয়ন্ত্রণ এবং ব্যবহারযোগ্য পৃষ্ঠের গুণমান বজায় রাখার সময় প্রক্রিয়াটি কতদূর যেতে পারে।
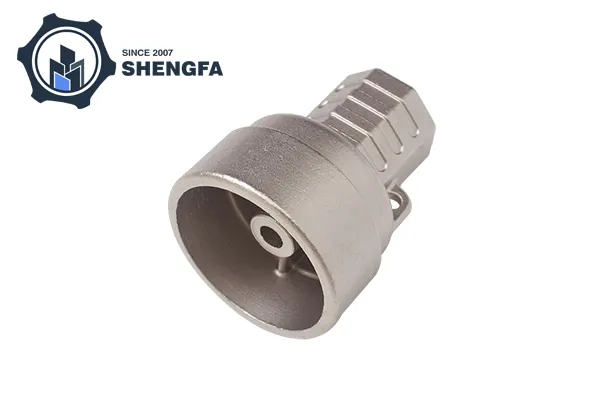
বিনিয়োগ ঢালাই একটি বিস্তারিত মোম বা পলিমার প্যাটার্ন দিয়ে শুরু হয়। প্যাটার্নের চারপাশে একটি সিরামিক শেল তৈরি করা হয়, যার পরে প্যাটার্নটি সরানো হয় এবং গলিত স্টেইনলেস স্টীল ফলস্বরূপ গহ্বরে ঢেলে দেওয়া হয়।
কারণ ছাঁচটি উপাদানটির প্রকৃত জ্যামিতির চারপাশে তৈরি করা হয়েছে, প্রক্রিয়াটি সম্পূর্ণরূপে প্রতিটি পৃষ্ঠে পৌঁছানোর সরঞ্জাম কাটার উপর নির্ভর করে না। এটি জটিল অংশগুলির জন্য তার প্রধান সুবিধাগুলির মধ্যে একটি।
যে বৈশিষ্ট্যগুলি প্রায়শই একটি কাস্টিংয়ে অন্তর্ভুক্ত করা যেতে পারে তার মধ্যে রয়েছে:
একটি মেশিনযুক্ত উপাদানের জন্য, এই বৈশিষ্ট্যগুলি তৈরি করার জন্য বেশ কয়েকটি সেটআপ, বিশেষ সরঞ্জাম বা আলাদা উপাদানগুলির পরে যোগদানের প্রয়োজন হতে পারে। বিনিয়োগ ঢালাই সরাসরি ছাঁচে আরও জ্যামিতি গঠন করে পৃথক উত্পাদন কার্যক্রমের সংখ্যা কমাতে পারে।
পাতলা দেয়াল সম্ভব, কিন্তু তারা একটি বিনিয়োগ ঢালাই প্রক্রিয়ার মধ্যে আরও সংবেদনশীল বৈশিষ্ট্যগুলির মধ্যে একটি।
যখন গলিত স্টেইনলেস স্টীল ইনভেস্টমেন্ট কাস্টিং অংশগুলি একটি পাতলা অংশে প্রবেশ করে, তখন ধাতুটি দ্রুত তাপ হারায় কারণ পার্শ্ববর্তী ছাঁচ তাপ শোষণ করে। যদি গহ্বর সম্পূর্ণরূপে ভরাট হওয়ার আগে ধাতুটি শক্ত হয়ে যায়, তাহলে ত্রুটি বা অসম্পূর্ণ অংশের মতো ত্রুটি দেখা দিতে পারে।
একটি পাতলা প্রাচীর সফলভাবে পূরণ করা যায় কিনা তা বেশ কয়েকটি ভেরিয়েবল প্রভাবিত করে:
| ফ্যাক্টর | পাতলা বিভাগে প্রভাব |
|---|---|
| প্রাচীর বেধ | ধাতু কত দ্রুত তাপ হারায় তা নির্ধারণ করে |
| ঢালা তাপমাত্রা | ধাতব তরলতাকে প্রভাবিত করে |
| খাদ রচনা | ভরাট করার সময় বিভিন্ন গ্রেড ভিন্নভাবে আচরণ করে |
| শেল তাপমাত্রা | দৃঢ়ীকরণ গতিকে প্রভাবিত করে |
| গেটিং ডিজাইন | কিভাবে গলিত ধাতু পাতলা এলাকায় পৌঁছায় তা নিয়ন্ত্রণ করে |
| অংশ জ্যামিতি | তীক্ষ্ণ রূপান্তর ধাতব প্রবাহকে ব্যাহত করতে পারে |
| কাস্টিং আকার | বড় অংশের জন্য বিভিন্ন ভরাট কৌশল প্রয়োজন হতে পারে |
এই কারণেই কোনও একক সর্বজনীন ন্যূনতম প্রাচীর বেধ নেই যা প্রতিটি স্টেইনলেস স্টীল বিনিয়োগ ঢালাইয়ের ক্ষেত্রে প্রযোজ্য। ব্যবহারিক সীমা খাদ, উপাদানের মাত্রা, শেল সিস্টেম, ঢালাই তাপমাত্রা এবং সামগ্রিক জ্যামিতির উপর নির্ভর করে।
একটি সাধারণ ভুল হল একটি উপাদানকে শুধুমাত্র তার সবচেয়ে পাতলা প্রাচীর দ্বারা মূল্যায়ন করা। অনুশীলনে, পুরো জ্যামিতি নির্ধারণ করে যে কত সহজে গলিত ধাতু সেই দেয়ালে পৌঁছাতে পারে।
উদাহরণস্বরূপ, একটি অপেক্ষাকৃত পুরু অংশের সাথে সংযুক্ত একটি ছোট পাতলা পাঁজর একটি দীর্ঘ, বিচ্ছিন্ন পাতলা প্রাচীরের চেয়ে পূরণ করা সহজ হতে পারে। একইভাবে, একটি পাতলা বাঁকা পৃষ্ঠ একটি পাতলা সমতল অংশ থেকে ভিন্নভাবে আচরণ করতে পারে।
ডিজাইনারদের তাই বিবেচনা করা উচিত:
একটি পাতলা প্রাচীর যত দীর্ঘ হবে, গহ্বরটি সম্পূর্ণরূপে পূর্ণ হওয়ার আগে অকাল দৃঢ় হওয়ার ঝুঁকি তত বেশি।
বৃহত্তর জনসাধারণের সাথে সংযুক্ত পাতলা বিভাগগুলি শীতল এবং দৃঢ়করণের পার্থক্য অনুভব করতে পারে। সঠিক স্থানান্তর স্থানীয় চাপ এবং ঢালাই ত্রুটি কমাতে সাহায্য করতে পারে।
তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি ধাতব প্রবাহকে জটিল করে তুলতে পারে এবং চাপের ঘনত্ব তৈরি করতে পারে। আকস্মিক 90-ডিগ্রি ট্রানজিশনের চেয়ে ছোট রেডিআই পরিচালনা করা সাধারণত সহজ।
অভ্যন্তরীণ চ্যানেলগুলিকে অবশ্যই গলিত ধাতু প্রবেশ করতে এবং বায়ু বা গ্যাসগুলিকে পালানোর অনুমতি দিতে হবে। অত্যন্ত সংকীর্ণ বা গভীর প্যাসেজগুলি ধারাবাহিকভাবে পুনরুত্পাদন করা আরও কঠিন হয়ে উঠতে পারে।
বিনিয়োগ ঢালাই প্রায়শই জটিল আকারের সাথে যুক্ত থাকে, তবে ব্যবহারিক সীমানা রয়েছে।
একটি নকশা কঠিন হয়ে উঠতে পারে যখন এটি একসাথে বেশ কয়েকটি চরম বৈশিষ্ট্যকে একত্রিত করে - উদাহরণস্বরূপ, একটি খুব পাতলা প্রাচীর, একটি দীর্ঘ সরু গহ্বর, একটি গভীর অভ্যন্তরীণ প্যাসেজ এবং একটি ছোট খোলা।
সেই মুহুর্তে, "এটা কি কাস্ট করা যায়?" থেকে প্রশ্ন পরিবর্তিত হয়। "এটা কি ধারাবাহিকভাবে কাস্ট করা যায়?"
এই পার্থক্য উত্পাদন পরিকল্পনা জন্য গুরুত্বপূর্ণ. একটি জ্যামিতি যা একবার সাবধানে নিয়ন্ত্রিত অবস্থায় উত্পাদিত হতে পারে যদি প্রক্রিয়া উইন্ডোটি খুব সংকীর্ণ হয় তবে স্থিতিশীল পুনরাবৃত্তি উত্পাদনের জন্য উপযুক্ত নাও হতে পারে।
স্টেইনলেস স্টিলের মধ্যে অস্টেনিটিক, মার্টেনসিটিক, ফেরিটিক এবং বৃষ্টিপাত-কঠিন গ্রেড সহ অনেকগুলি বিভিন্ন অ্যালয় পরিবার অন্তর্ভুক্ত রয়েছে। তাদের কাস্টিং আচরণ অভিন্ন নয়।
নির্বাচিত গ্রেড প্রভাবিত করতে পারে:
এই কারণে, জ্যামিতি ইতিমধ্যে চূড়ান্ত হওয়ার পরে উপাদান নির্বাচন কাস্টিং ডিজাইনের সাথে একসাথে হওয়া উচিত।
একটি স্টেইনলেস স্টীল গ্রেড প্রাথমিকভাবে জারা প্রতিরোধের জন্য নির্বাচিত, উদাহরণস্বরূপ, উচ্চ কঠোরতা বা যান্ত্রিক শক্তির জন্য নির্বাচিত গ্রেড থেকে বিভিন্ন প্রক্রিয়া বিবেচনার প্রয়োজন হতে পারে।
প্রক্রিয়াটি বিশেষভাবে উপযোগী হয়ে ওঠে যখন একটি ধাতব উপাদানের মধ্যে বেশ কয়েকটি জটিল বৈশিষ্ট্য অন্তর্ভুক্ত করা প্রয়োজন।
বাঁকা প্যাসেজ, মাউন্টিং বস, পাতলা পাঁজর এবং একটি অনিয়মিত বাহ্যিক প্রোফাইল ধারণকারী একটি স্টেইনলেস স্টিলের আবাসন বিবেচনা করুন। একটি কঠিন ব্লক থেকে পুরো আকৃতিটি মেশিন করা যথেষ্ট উপাদান বর্জ্য তৈরি করতে পারে এবং একাধিক যন্ত্রের অভিযোজন প্রয়োজন।
বিনিয়োগ ঢালাই প্রাথমিক জ্যামিতির বেশিরভাগ গঠন করতে পারে। মেশিনিং তখন পৃষ্ঠের জন্য সংরক্ষিত করা যেতে পারে যেখানে শক্ত সহনশীলতা, থ্রেড, সিলিং এলাকা বা সুনির্দিষ্ট গর্ত প্রয়োজন।
এই সংমিশ্রণটি প্রায়শই প্রতিটি অপারেশন সঞ্চালনের জন্য ঢালাই বা মেশিনিং আশা করার চেয়ে বেশি ব্যবহারিক।
ইনভেস্টমেন্ট কাস্টিং তুলনামূলকভাবে বিশদ সারফেস অর্জন করতে পারে, কিন্তু প্রতিটি বৈশিষ্ট্যকে কাস্ট করা অবস্থায় রেখে দেওয়া উচিত নয়।
সাধারণ পোস্ট-কাস্টিং মেশিনিং ক্ষেত্রগুলির মধ্যে রয়েছে:
মূল জিনিসটি হল আকৃতির জটিলতা এবং মাত্রিক নির্ভুলতার মধ্যে পার্থক্য করা।
বিনিয়োগ ঢালাই জটিল আকার গঠনের জন্য উপযুক্ত। যখন একটি পৃষ্ঠের জন্য বিশেষ করে টাইট ডাইমেনশনাল টলারেন্স বা একটি নিয়ন্ত্রিত পৃষ্ঠ ফিনিস প্রয়োজন হয় তখন CNC মেশিনিং আরও উপযুক্ত থাকে।
CAD মডেলে একটি ছোট পরিবর্তন কখনও কখনও কাস্টিং আচরণে একটি উল্লেখযোগ্য পার্থক্য করতে পারে।
দরকারী নকশা বিবেচনা অন্তর্ভুক্ত:
পাতলা থেকে পুরু বিভাগে আকস্মিক পরিবর্তন অসম শীতলতা তৈরি করতে পারে। ক্রমান্বয়ে রূপান্তরগুলি আরও অনুমানযোগ্য দৃঢ়করণ প্যাটার্ন প্রদান করতে পারে।
উপযুক্ত রেডিআই যোগ করা ধাতব প্রবাহ উন্নত করতে পারে এবং স্থানীয় চাপের ঘনত্ব কমাতে পারে।
বিভাগের বেধের বড় পার্থক্য বিভিন্ন শীতল হার তৈরি করতে পারে এবং সংকোচন-সম্পর্কিত সমস্যার সম্ভাবনা বাড়িয়ে তুলতে পারে।
যদিও বিনিয়োগ ঢালাইয়ের জন্য প্রচলিত ডাই কাস্টিংয়ের মতো একই ছাঁচ-রিলিজ খসড়া বিবেচনার প্রয়োজন হয় না, সামগ্রিক প্যাটার্ন এবং শেল ডিজাইনের এখনও উত্পাদন এবং প্যাটার্ন অপসারণের প্রয়োজনীয়তাগুলিকে মিটমাট করতে হবে।
পোস্ট-কাস্টিং মেশিনিং প্রয়োজন এমন সারফেসগুলিকে পরবর্তী চিন্তা হিসাবে যোগ করার পরিবর্তে ডিজাইনের সময় চিহ্নিত করা উচিত।
বাহ্যিক জ্যামিতি সাধারণত অভ্যন্তরীণ জ্যামিতির চেয়ে পরিদর্শন করা সহজ। একবার একটি উপাদানে অভ্যন্তরীণ প্যাসেজ বা আবদ্ধ গহ্বর থাকে, যাচাইকরণ আরও গুরুত্বপূর্ণ হয়ে ওঠে।
অংশের উপর নির্ভর করে, পরিদর্শনে অন্তর্ভুক্ত থাকতে পারে:
এক্স-রে পরিদর্শন বিশেষভাবে কার্যকর যখন অভ্যন্তরীণ ত্রুটিগুলি বাইরে থেকে সনাক্ত করা যায় না। এটি উপাদানগুলিকে আলাদা না করেই ছিদ্র, সংকোচন বা অন্তর্ভুক্তির নির্দিষ্ট ফর্মগুলি প্রকাশ করতে পারে।
ইনভেস্টমেন্ট কাস্টিং তখন অর্থপূর্ণ হয় যখন একটি উপাদান জটিল জ্যামিতি, তুলনামূলকভাবে ছোট বা মাঝারি মাত্রা, মেশিন-টু-মেশিন বৈশিষ্ট্য এবং একত্রিত অংশের সংখ্যা কমানোর প্রয়োজনকে একত্রিত করে।
এটি কম আকর্ষণীয় হতে পারে যখন:
সর্বোত্তম প্রক্রিয়া তাই একটি আকর্ষণীয় বৈশিষ্ট্যের পরিবর্তে সমগ্র উপাদানের উপর নির্ভর করে।
স্টেইনলেস স্টীল বিনিয়োগ ঢালাই নির্বাচন করার আগে, বেশ কয়েকটি প্রশ্নের উত্তর দেওয়া উচিত:
প্রাথমিকভাবে এই প্রশ্নগুলির উত্তর দেওয়া টুলিং এবং উত্পাদন শুরু করার আগে সম্ভাব্য কাস্টিং সমস্যাগুলি প্রকাশ করতে পারে।
স্টেইনলেস স্টিল বিনিয়োগ ঢালাই জটিল জ্যামিতি এবং পাতলা-প্রাচীর বৈশিষ্ট্যগুলি পরিচালনা করতে পারে, তবে এর ক্ষমতা সীমাহীন নয়। সফল ফলাফল প্রাচীর বেধ, জ্যামিতি, খাদ নির্বাচন, ধাতু তাপমাত্রা, শেল অবস্থা, গেটিং নকশা, এবং দৃঢ়ীকরণ আচরণের মধ্যে সম্পর্কের উপর নির্ভর করে।
সবচেয়ে শক্তিশালী অ্যাপ্লিকেশনটি কেবল একটি জটিল আকারের অংশ নয়। এটি এমন একটি উপাদান যেখানে ঢালাইয়ের মাধ্যমে জটিল জ্যামিতি দক্ষতার সাথে তৈরি করা যায় যখন নির্ভুল-সমালোচনা ক্ষেত্রগুলি যন্ত্রের মাধ্যমে শেষ করা হয় এবং যথাযথ পরিদর্শনের মাধ্যমে যাচাই করা হয়।
স্টেইনলেস স্টিল ইনভেস্টমেন্ট কাস্টিং পার্টসগুলির জন্য, সবচেয়ে দরকারী পদ্ধতি হল একটি একক ন্যূনতম প্রাচীর-বেধের চিত্রের উপর ফোকাস না করে সম্পূর্ণ জ্যামিতি মূল্যায়ন করা। একটি ভাল-পরিকল্পিত ঢালাই গলিত স্টেইনলেস স্টিলের আচরণের সাথে কাজ করে যাতে প্রক্রিয়াটিকে এমন বৈশিষ্ট্যগুলি পুনরুত্পাদন করতে বাধ্য করে যা ধারাবাহিকভাবে পূরণ করা বা শক্ত করা মৌলিকভাবে কঠিন।
-


